什么是固体激光器?和光纤激光器是什么关系,打标选购一次讲清
什么是固体激光器?和光纤激光器是什么关系,打标选购一次讲清
一句话先回答你
固体激光器,是把"掺了少量激活离子的晶体或玻璃"作为增益介质的一类激光器——这是它和气体激光器(CO₂、氦氖)、半导体激光器(LD)的本质区分方式。
而你在打标行业里最常打交道的"光纤激光器",本身就是固体激光器的一种:它的增益介质是掺了稀土离子(通常是镱 Yb³⁺)的石英玻璃光纤,基质同样是固体。所以"光纤激光器 vs 固体激光器"不是对等的两类,而是包含关系——这是很多采购被绕晕的第一个坑,也是本文最想帮你理清的一点。
本文回答四个问题:
1.固体激光器的原理和结构到底是怎样的;
2.它和 CO₂、半导体激光器、气体激光器到底区别在哪;
3.它在打标应用里真正的 5 个优势和 3 个局限;
4.怎么把它对应到你要买的打标机配置、询价清单和样品测试。
涉及具体参数、波长、效率、认证与价格的,都标了来源和条件。文末有 FAQ 和参考资料。
一、固体激光器的结构和工作原理
一个完整的固体激光器,核心由 4 个部分组成:
部件 | 作用 | 常见形式 |
增益介质(工作物质) | 受激辐射产生激光 | Nd:YAG、Nd:YVO₄、红宝石、掺镱光纤(钛宝石多用于超快科研,工业打标少见) |
泵浦源 | 提供能量把离子"抽运"到激发态 | 闪光灯(灯泵浦)、半导体激光器 LD(半导体泵浦) |
谐振腔 | 让光来回振荡、相干放大 | 两个高反镜(输出镜 + 全反镜) |
冷却与散热 | 控制热负载 | 水冷(Nd:YAG)、风冷(中小功率光纤) |
一句话原理:泵浦光把增益介质里的激活离子从基态抽到激发态,形成"粒子数反转",光子在谐振腔里来回走,每走一次就被受激辐射放大一次,最后从输出镜射出,就成了激光。
▲ 数据来源:《GB/T 15490-2012 固体激光器总规范》适用范围明确为"各类固态工作物质(晶体、玻璃、陶瓷等)构成的脉冲或连续激光器",分类按基质分为晶体类(红宝石、Nd:YAG、Nd:YAP 等)和玻璃类(掺钕硅酸盐/磷酸盐玻璃等)。
💡 **工程师经验**:早期打标行业用的"灯泵浦 Nd:YAG"激光器,平均功率 10–50 W 的常见,整机电光效率只有 1%–3%——也就是说墙电 1000 W 只有 10–30 W 真的变成激光输出,剩下的全变成热。这也是为什么老式 YAG 打标机又大、又吵、又要水冷、灯管寿命几千小时就要换。后来半导体泵浦(DPSS)和光纤激光器普及之后,灯泵浦 YAG 在打标领域基本被淘汰了——你在 2025 年以后买打标机,几乎不会再遇到灯泵浦 YAG。
二、固体激光器主要有哪几类
按"基质 + 激活离子"分,打标行业能遇到的固体激光器主要有以下几类。它们不是并列关系,而是按"基质形态"划分的:
5.晶体类固体激光器
- Nd:YAG(掺钕钇铝石榴石)——发射波长 1064 nm,是工业焊接、打标、测距最经典的固体激光器。
- Nd:YVO₄(掺钕钒酸钇)——吸收带宽比 YAG 宽,更适合半导体泵浦,常用于端泵模块和绿光/紫外倍频的泵浦源。
- 红宝石(Al₂O₃:Cr³⁺)——694 nm,是 1960 年世界第一台激光器用的介质,现在工业打标很少见。
6.玻璃类固体激光器
- 掺钕硅酸盐玻璃、掺钕磷酸盐玻璃——尺寸可以做很大,多用于高能激光研究和高功率脉冲,工业打标场景中少见。
7.光纤激光器(掺稀土光纤)
- 掺镱(Yb³⁺)石英光纤——发射波长约 1064 nm(掺镱宽带,实际常用 1060–1100 nm 区间)。
- 这是一种把"增益介质"做成细长光纤的特殊固体激光器,由于光纤本身既是增益介质又是波导,散热面积大、光束质量好、电光效率可达 30%–40%,是当前金属打标、深雕、切割的主流选择。
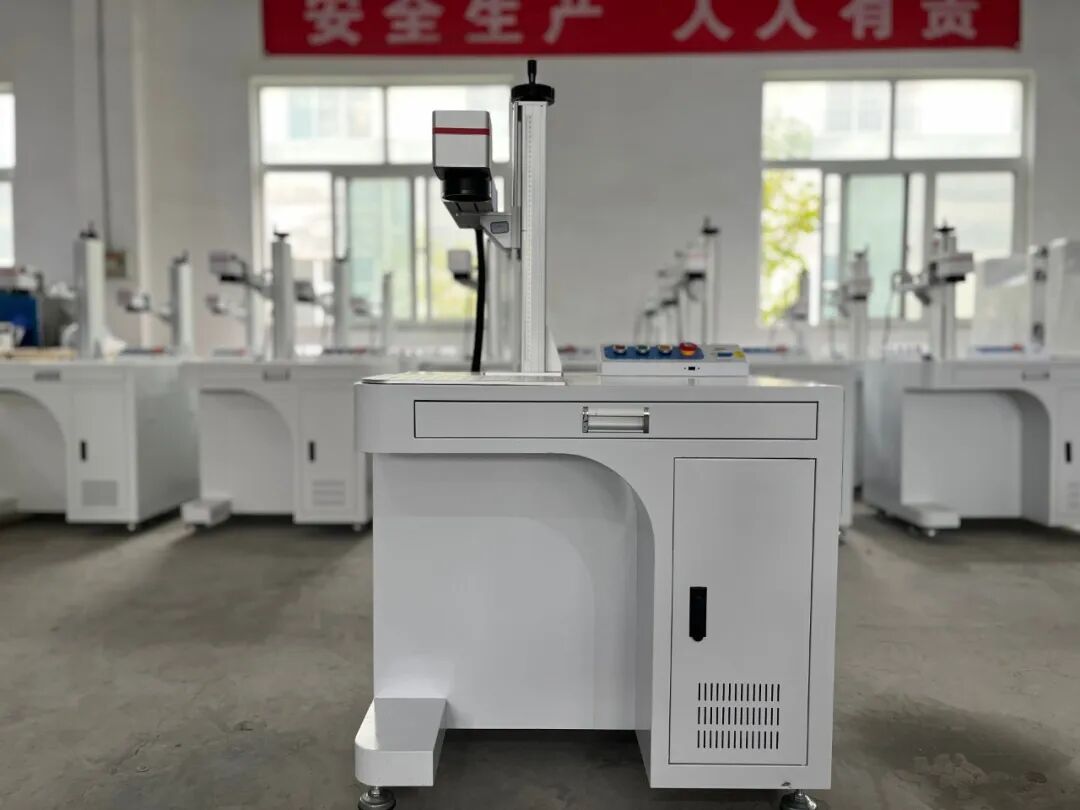
桌面式光纤激光打标机(本厂车间实拍)
8.半导体泵浦 + 倍频的"间接"固体激光器
- 把 Nd:YVO₄ 等晶体的 1064 nm 通过 KTP/LBO/BBO 等非线性晶体倍频,得到 532 nm 绿光 和 355 nm 紫外。
- 紫外激光器的增益介质仍然是固体(Nd:YVO₄),只是在末端多了倍频模块。所以"UV 激光器"在物理上仍然是固体激光器——这是采购里第二个容易混淆的点。
▲ 数据来源:Nd:YAG 1064 nm、Nd:YVO₄、掺镱光纤 1064 nm 发射波长,为激光物理基础参数;可在《GB/T 15490-2012 固体激光器总规范》范围条款和 GB/T 15313《激光术语》相关定义中得到支持;光纤激光器的电光效率数据为掺镱光纤连续/准连续波段的代表性工程范围,具体随功率和冷却方式变化。
💡 **工程师经验**:采购时如果供应商跟你说"我们用的是固体激光器",请他明确两个参数——**波长**和**泵浦方式**。同样是固体激光器,灯泵浦 Nd:YAG(1064 nm、老旧、要换灯)和半导体泵浦光纤(1060 nm 附近、新、免维护)在你工厂里的使用成本和维护工作量相差一个数量级。
三、固体激光器 vs 其他激光器,一张表分清
"激光器"按增益介质分大类,打标行业最常见的就是这几类。它们的波长、能量的传递方式、适合的材料差异极大。
类型 | 增益介质 | 代表波长 | 打标擅长材料 | 典型应用 |
固体(Nd:YAG) | Nd³⁺:YAG 晶体 | 1064 nm | 金属、深色塑料、部分陶瓷 | 老式金属打标、焊接、深度雕刻 |
固体(光纤) | Yb³⁺:石英光纤 | ~1060 nm | 金属(不锈钢、铝、铜、锌合金)、部分塑料 | 当前金属打标、深雕、切割的绝对主力 |
固体(绿光/紫外,倍频) | Nd:YVO₄ + 倍频晶体 | 532 nm / 355 nm | 玻璃、陶瓷、塑料、电子器件、硅 | 玻璃内雕、塑料精细打标、FPC、芯片 |
CO₂ 激光器 | CO₂ 气体 | 10.6 μm | 非金属(木材、亚克力、皮革、纸张、橡胶) | 竹木、亚克力、皮革、服装辅料 |
半导体(LD) | GaAs 等 | 405–1550 nm | 塑料焊接、部分金属熔覆 | 塑料焊接、锡焊、激光雷达(极少直接打标) |
气体(氦氖、氩离子) | 气体 | 632.8 nm / 488–514 nm | 科研、医疗 | 实验室对准、医疗(已少用于打标) |
几个常被搞混的对应关系:
·"光纤激光器" ≠ "和固体激光器并列的另一类",而是固体激光器的一种——这点必须先理清,否则询价时容易按错类别比价。
·"UV 紫外激光器" ≠ "和固体激光器对立",它的增益介质(Nd:YVO₄)仍然是固体,只是末端加了倍频。
·"CO₂ 激光器"是气体激光器,10.6 μm 波长不能打金属(被反射),只能打非金属,这跟 1064 nm 的固体激光器正好相反。
▲ 数据来源:CO₂ 激光器波长 10.6 μm、Nd:YAG 1064 nm、UV 激光 355 nm、绿光 532 nm 为激光物理基础参数,参见 GB/T 15313《激光术语》及各激光器通用定义。
四、固体激光器的 5 个核心优势
下面这 5 个优势是工业应用里被反复验证的,也是它在打标/焊接/切割领域长期占主流的根本原因。
1. 结构紧凑,体积小
固体介质的折射率和热导率可以做得很高,谐振腔可以做得很短。一个 20 W 的光纤激光器模块体积很小,可以直接放进桌面式打标机的机柜里;而同等功率的灯泵浦 YAG 需要独立的泵浦腔、更大的自由空间光路和水冷回路,整机和机柜都要大一圈。这也是为什么现在桌面式打标机能做得很小巧,而十几年前的同功率 YAG 打标机往往要单独占一台机柜。
2. 峰值功率高,脉冲和连续都能做
通过调 Q(Q-switched),固体激光器可以把能量压缩到纳秒级脉冲,峰值功率比平均功率高出三到五个数量级。这个数你可以自己验算:一台 20 W 调 Q 光纤激光器,在重复频率 30 kHz、脉宽 100 ns 的条件下,单脉冲能量约 0.67 mJ(20 W ÷ 30 kHz),对应峰值功率约 6.7 kW(0.67 mJ ÷ 100 ns)。正是这种"瞬时功率远高于平均功率"的特性,让金属表层瞬间气化而不是慢慢被烤热——这是激光打标能做到低热影响的关键。
注意峰值功率不是一个固定值,它同时受平均功率、重复频率和脉宽三个参数影响:降频会提高单脉冲能量,缩短脉宽会提高峰值功率。所以看规格书时不要只看"20 W",要把这三个数放在一起算。
连续模式下,掺镱光纤激光器现在单模块可以做到数千瓦平均功率,所以它既能精细打标也能厚板切割。
3. 电光效率高(半导体泵浦后)
灯泵浦 YAG 效率只有 1%–3%。换成半导体泵浦后,Nd:YVO₄ 模块效率可以到 10%–20%,光纤激光器进一步到 30%–40%。这个差距你可以直接换算成电费:同样输出 20 W 激光,灯泵浦 YAG 大约需要 670–2000 W 墙电,光纤激光器只需要约 50–67 W。差出来的不只是电费——需要带走的热量也差一个数量级,直接决定你的冷水机规格和车间配电。
4. 光束质量好(M² 接近 1)
掺镱光纤的波导结构天然限制光束发散,M²(光束质量因子)可以做到 1.05–1.3,远好于灯泵浦 YAG 的 10–20。光束质量越好,聚焦光斑越小,同深度的能量密度越高——这直接影响你打标最小线宽、小字二维码、深雕细节。
5. 材料浪费少,可靠性高
增益介质是固体,不是气体也不消耗,理论上寿命极长。半导体泵浦的固体激光器几乎不需要像灯泵浦那样每几千小时换一次灯管,也没有 CO₂ 激光器那种气体需要定期补充的问题。光纤激光器的光路是全光纤密封的,抗灰尘和振动能力强。
💡 **工程师经验**:优势 1–3 是采购最直接能感知的;优势 4 影响你的最小字符和深雕质量;优势 5 影响你的售后成本。询价时把这 5 点对到具体参数(功率 W、脉宽 ns/μs、频率 kHz、光束质量 M²、泵浦方式),不要只看"20 W / 30 W"。
五、不能忽视的 3 个局限
不是吹捧,是讲清楚,避免你买完才发现。
1. 增益介质制备复杂,成本高
高光学质量的 Nd:YAG 单晶生长周期长、对原料纯度要求高,所以"纯固体"激光器的激光头本身比同功率 CO₂ 激光管贵。光纤激光器虽然便宜了,但单纤功率超过千瓦级后,亮度、合束、光纤损伤仍是瓶颈。
2. 热效应明显,热管理是设计核心
固体增益介质的废热不像气体那样被气流带走,而是堆积在介质里,会导致热透镜(thermal lensing)、双折射、模式劣化。所以冷却方式(风冷/水冷)必须和功率匹配——30 W 以下的光纤激光器一般风冷就够了;50 W 以上或连续工作时间长,建议水冷。这一点在你的设备选型时直接影响冷水机的成本。
3. 1064 nm 波长对部分材料不友好
1064 nm 的固体/光纤激光器在金属上效果非常好,但在透明材料(玻璃、亚克力)、白色塑料、某些陶瓷上要么打不上、要么产生明显热影响(黄变、熔边)。这是物理波长决定的,不是调参数能解决的——这种工件请直接看绿光(532 nm)或紫外(355 nm)。
▲ 数据来源:电光效率数据为掺镱光纤连续/准连续波段代表性工程范围;Nd:YAG 单晶生长周期与制备成本可参考《GB/T 15490-2012 固体激光器总规范》对工作物质技术要求条款(非具体周期数据)。
六、在打标应用里,固体激光器具体用在哪些地方
把"固体激光器"对应到打标机的真实工作场景:
场景 | 用哪种"固体激光器" | 为什么 |
不锈钢/铝合金铭牌、Logo、二维码 | 调 Q 光纤(20–50 W) | 1064 nm 对金属吸收率高,性价比最高 |
阳极氧化铝黑色标记 | 调 Q 光纤或 MOPA 光纤(20–60 W) | 1064 nm 在氧化层上形成黑色反差 |
不锈钢彩色打标 | MOPA 光纤(20–100 W) | 通过脉宽/频率组合实现蓝/金/绿/黑等颜色 |
锌合金、镁合金压铸件深雕 | 高功率光纤(50–100 W) | 高峰值功率做深度,焦距配合 |
塑料/电子元器件精细标记 | 紫外(Nd:YVO₄ + 倍频,3–10 W) | 355 nm "冷加工",热影响极小 |
玻璃内雕、玻璃酒瓶 | 绿光(Nd:YVO₄ + 倍频,5–20 W) | 532 nm 在玻璃内部产生微裂纹做 3D 图案 |
手机壳、TPU、硅胶 | 紫外或 CO₂(按材料定) | 1064 nm 容易发黄,UV/CO₂ 更合适 |
高速流水线飞行打标 | 调 Q 光纤(20–30 W)+ 飞行模块 | 响应快、触发稳定、节拍好 |
▲ 数据来源:紫外激光 355 nm 与绿光激光 532 nm 均为 Nd:YVO₄ 等固体增益介质经非线性晶体倍频所得,属于 GB/T 15490 适用范围内的固体激光器派生波长;MOPA 彩色打标的脉宽/频率组合范围为典型工程应用范围。
金属铭牌二维码激光打标效果
七、采购时怎么把"固体激光器"对应到你的设备配置
把这篇文章的内容落到一份你能直接拿去询价/验收的清单上。
询价前准备 7 项信息
9.工件材料和牌号(304 不锈钢 / 6061 铝 / 锌合金 / 氧化铝等);
10.工件尺寸和实际打标区域(长 × 宽 mm);
11.打标内容(文字、Logo、二维码、序列号、图案)和最小字符 / 最小二维码 mm 数;
12.效果要求(黑度、彩色、深度、是否需要可读二维码);
13.单件节拍(秒/件)和每日产量;
14.是否需要旋转轴、视觉定位、流水线触发;
15.现场电压、空间、安全防护和排烟条件。
询价时确认 6 个核心参数
参数 | 你应该问到的细节 | 注意点 |
激光源类型 | 调 Q 光纤 / MOPA 光纤 / Nd:YAG / 端泵 + 倍频 | 区分灯泵浦 vs 半导体泵浦 |
平均功率 W | 是否额定功率还是峰值功率 | 谨防"峰值功率"标称 |
脉宽 | 纳秒(调 Q)还是纳秒–微秒可调(MOPA) | MOPA 才能做彩色 |
重复频率 kHz | 范围(如 1–200 kHz) | 影响节拍和热累积 |
光束质量 M² | 一般 1.1–1.5 属于良好 | 越接近 1 越精细 |
泵浦方式与冷却 | 半导体泵浦 + 风冷/水冷 | 直接影响售后成本 |
样品测试必做的 4 件事
16.用你自己的真实工件(包括表面处理状态:抛光、喷砂、氧化、涂层),不要用供应商的样片;
17.至少打 3 组参数组合(脉宽 × 频率 × 速度 × Q 开关频率),记录黑度/深度/二维码读取率;
18.跑连续 4–8 小时看热稳定性——功率是否漂移、光束是否偏移;
19.验二维码读取率要在你实际使用的扫码器上测,而不是供应商的实验室设备。
▲ 数据来源:以上 6 项参数与 4 项样品测试为激光打标通用工程验收要素,参见 GB/T 15490-2012 对固体激光器输出特性、可靠性测试的要求。
💡 **工程师经验**:MOPA 和普通调 Q 光纤外观很像,但价格可能差 2–4 倍。MOPA 的核心价值是**脉宽和波形可调**——阳极氧化铝彩色、深雕层次、退镀、不锈钢发黑这些场景才用得上。如果你只是普通金属黑色打标,用普通调 Q 就够,省下这笔钱。
八、常见误区与 FAQ
Q1:光纤激光器和固体激光器到底什么关系?
光纤激光器的增益介质是"掺了稀土离子(通常是镱 Yb³⁺)的玻璃光纤"——基质是固体(石英玻璃),所以它是固体激光器的一种。把光纤激光器和固体激光器当成并列的两类,是国内打标行业最常见的概念混淆。
Q2:UV 紫外激光器是固体激光器吗?
是的。UV(355 nm)和绿光(532 nm)的增益介质仍然是 Nd:YVO₄ 等固体晶体,只是在末端通过 KTP/LBO/BBO 等倍频晶体把 1064 nm 转成 532 nm 或 355 nm。物理上仍然是固体激光器,只是在分类上按输出波长叫"紫外激光器"。
Q3:是不是功率越高越好?
不是。功率决定的是"能量上限",实际效果由功率 × 脉宽 × 频率 × 光束质量 × 材料吸收率共同决定。20 W 光纤激光器在 304 不锈钢上做到的效果,50 W 不一定能更好——可能只是把表面烧过头。功率选择要按材料、效果、节拍综合决定,不能只看数字。
Q4:MOPA 一定比普通调 Q 光纤好吗?
不一定。MOPA 的优势是脉宽和波形可调,所以能做彩色、深雕、退镀等普通调 Q 做不到的工艺。如果你只做普通黑色打标,普通调 Q 的稳定性更好、成本更低。盲目上 MOPA 是过度配置。
Q5:工厂宣传的"全自产固体激光器"可信吗?
国内能完整自主生产固体激光器(从增益介质生长到泵浦源、谐振腔、合束)的厂家屈指可数。"全自产"在大多数打标机整机厂指的是整机装配与配置——激光器、振镜、场镜、控制卡等核心部件由专业供应商提供,工厂做匹配、装配、调试、样品验证和交付。采购时认清这个边界,有助于你看懂 BOM(物料清单)和价格构成。
参考资料
20.GB/T 15490-2012《固体激光器总规范》,中华人民共和国国家标准,中国电子技术标准化研究所起草,工业和信息化部归口,2012-11-05 发布,2013-02-15 实施。用途:本文对"固体激光器"的定义、适用范围和分类(晶体/玻璃基质、连续/脉冲输出)的权威来源。
21.GB/T 15313《激光术语》,中华人民共和国国家标准。用途:固体激光器、增益介质、泵浦源、谐振腔等基本术语参考。
22.GB 7247.1《激光产品的辐射安全、设备分类、要求和用户指南》,中华人民共和国国家标准。用途:固体激光器在打标/焊接应用中的激光安全等级划分与防护要求(依据 GB/T 15490-2012 引用关系)。
23.GB/T 15175《固体激光器主要参数测试方法》,中华人民共和国国家标准。用途:固体激光器输出功率、脉宽、束散角、光束质量等参数测试方法。
24.部件原厂规格书(光纤激光器方向):创鑫激光 / Raycus / 大威等公开规格书,型号涵盖 20 W–100 W 调 Q 与 MOPA 光纤激光器。用途:本文所述掺镱光纤激光器电光效率范围、波长与脉宽范围的部件层参考(具体参数随型号变化,以原厂规格书为准)。
25.部件原厂规格书(半导体泵浦固体模块):Nd:YVO₄ 等端泵模块与倍频模块的厂商资料。用途:绿光(532 nm)/紫外(355 nm)激光器增益介质与倍频路径参考。
⚠ 声明:以上参考为本文涉及定义、术语、安全与典型工程范围的通用依据。具体到某一台设备的实际参数、效率、寿命和价格,以原厂规格书、双方确认的技术协议和样品测试结果为准。
如果你需要落地到自己的设备
如果你正在为金属、塑料或玻璃的打标选型,可以把以下信息整理后发给我们:
·工件材料和牌号、表面状态;
·工件尺寸和实际打标区域;
·打标内容、最小字符/二维码尺寸;
·效果要求(黑度/深度/颜色/二维码可读);
·单件节拍和每日产量;
·是否需要旋转、视觉、流水线、自动化;
·现场电压、空间与防护条件。
我们会根据材料、效果、节拍和预算,确认激光源类型(调 Q 光纤 / MOPA 光纤 / Nd:YAG / Nd:YVO₄ 倍频)、功率、脉宽、场镜范围、夹具方案,并在工厂完成整机装配、参数调试、样品测试和出厂交付。所有效果都建议在真实材料上做样品验证,不接受口头效果承诺。